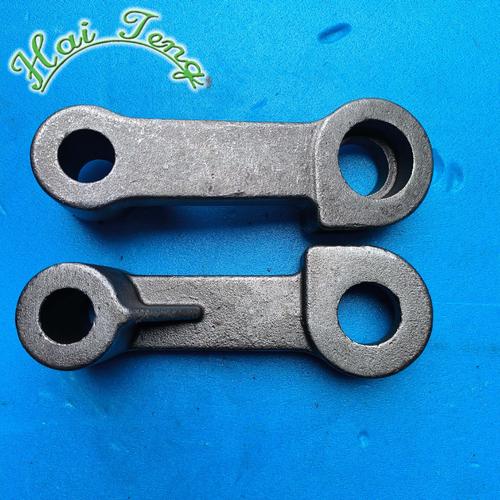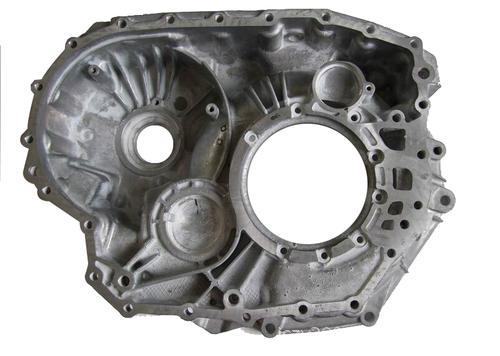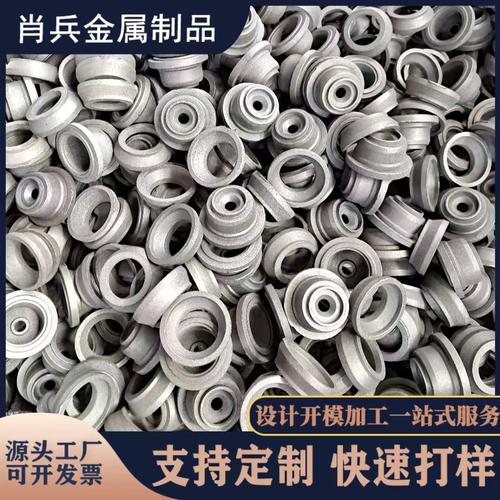
在工业制造领域,铸铁件因其良好的铸造性能、减震性和成本优势,成为机械配件、模具及各类结构件的首选材料之一。本文将围绕灰铁、球铁铸造生铁配件,详解模具制作、翻砂浇铸及定制铸造的完整流程与要点。
一、铸铁材质选择:灰铁与球铁的差异
灰铸铁(HT)中的碳以片状石墨形态存在,具有优良的减震性、耐磨性和切削加工性,适合制造机床床身、箱体、支架等静态承力件。球墨铸铁(QT)的石墨呈球状,通过球化处理显著提高了强度、韧性和抗疲劳性能,常用于受力复杂、要求一定韧性的配件,如曲轴、齿轮、阀体等。定制铸造前,需根据零件的服役条件、力学性能要求和成本预算,合理选择灰铁或球铁牌号(如HT200、QT450-10等)。
二、模具制作:铸造的基石
模具制作(木模或金属模)是翻砂浇铸的第一步,其精度直接决定铸件尺寸公差和表面质量。针对定制铸件,模具需依据零件三维模型设计,考虑铸造收缩率(灰铁约0.8%-1.0%,球铁约0.6%-1.2%)、加工余量、拔模斜度和圆角。模具制作通常采用红松木、代木或铝合金材料,工艺包括放样、划线、加工、组装、涂刷脱模剂等。复杂配件模具可分解为分型面、砂芯芯盒等结构,确保砂型能够顺利起模并形成内腔。
三、翻砂浇铸工艺流程
翻砂浇铸(砂型铸造)是铸铁件最广泛的生产方式,主要流程包括:
- 造型:将模具放置在砂箱内,填入型砂(粘土砂、树脂砂等)并紧实,取出模具后形成砂型型腔。球铁件常采用树脂砂以提高尺寸精度。
- 制芯与合箱:对带有内腔的铸件需制作砂芯,放入型腔后合箱,并放置浇冒口系统;浇注系统设计需保证铁水平稳快速充型,避免卷气夹渣。
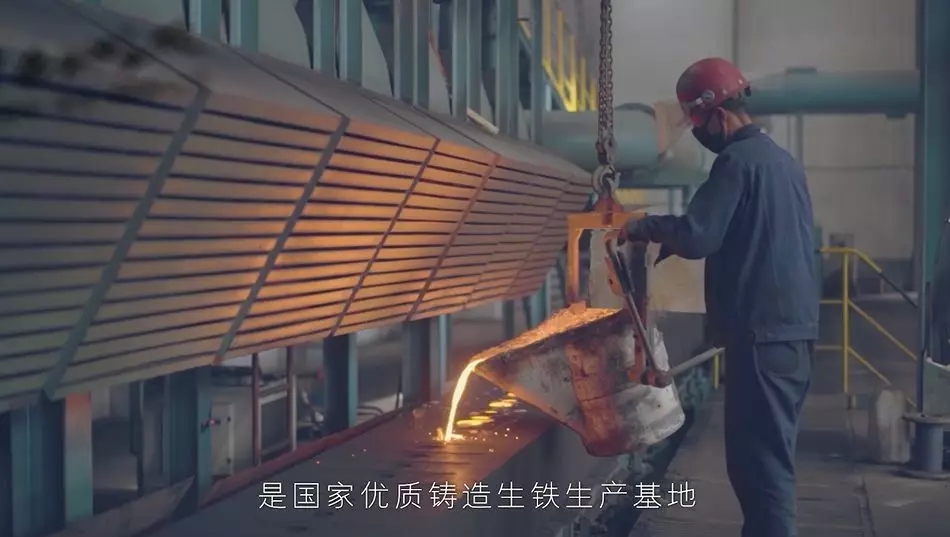
- 熔炼与浇注:采用中频感应炉熔炼铸造生铁、废钢和回炉料,调整化学成分(碳、硅、锰、磷、硫等)。对于球铁,需进行球化处理和孕育处理,然后进行浇注,浇注温度一般控制在1320-1400℃。
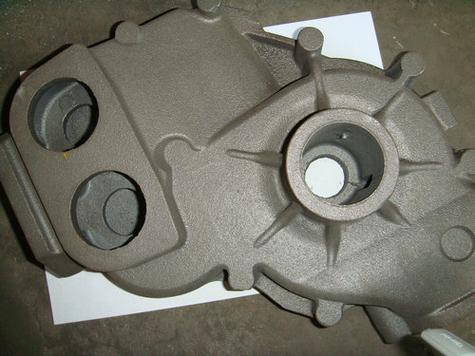
- 落砂与清理:铸件冷却凝固后进行落砂、去除浇冒口,再经过抛丸、打磨、热处理等工序,获得最终铸铁件。
四、定制铸造与生铁配件生产
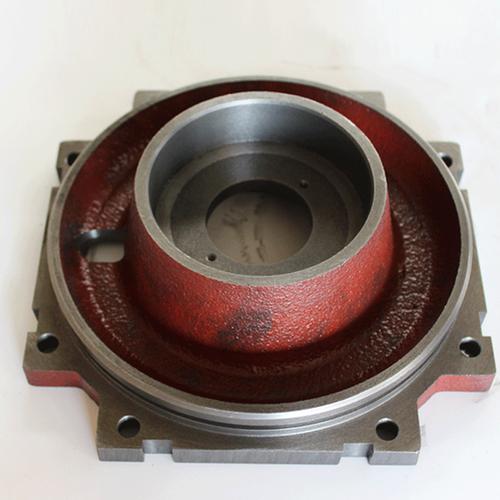
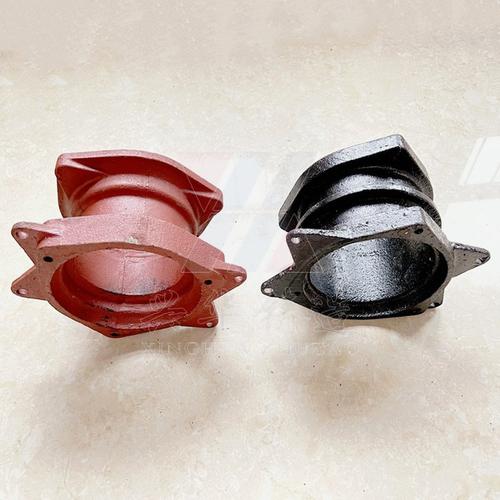
定制铸造厂家通常接受来图来样加工,从工艺设计、模具制作到成品交付提供一站式服务。生产各类铸造生铁配件(如轴承座、联轴器、法兰、配重块、泵体)时,重点控制化学成分、金相组织、力学性能和尺寸精度。为确保铸件质量,需对原料生铁、焦炭等原辅材料进行检验,并在生产中进行炉前快速分析、球化率检测、金相检验和探伤。
铸铁件定制铸造是一个集模具设计、造型工艺、熔炼控制和质量管理于一体的系统性工作。采用合适的灰铁或球铁材料、高精度的模具及规范的翻砂浇铸工艺,可交付满足尺寸和性能要求的生铁配件,为设备制造提供可靠保障。建议定制时提供详细技术要求,并选择具备完整生产链和检测能力的铸造厂家,从而有效控制交付周期与铸造成本。