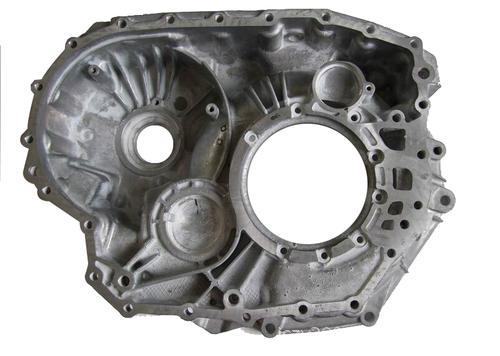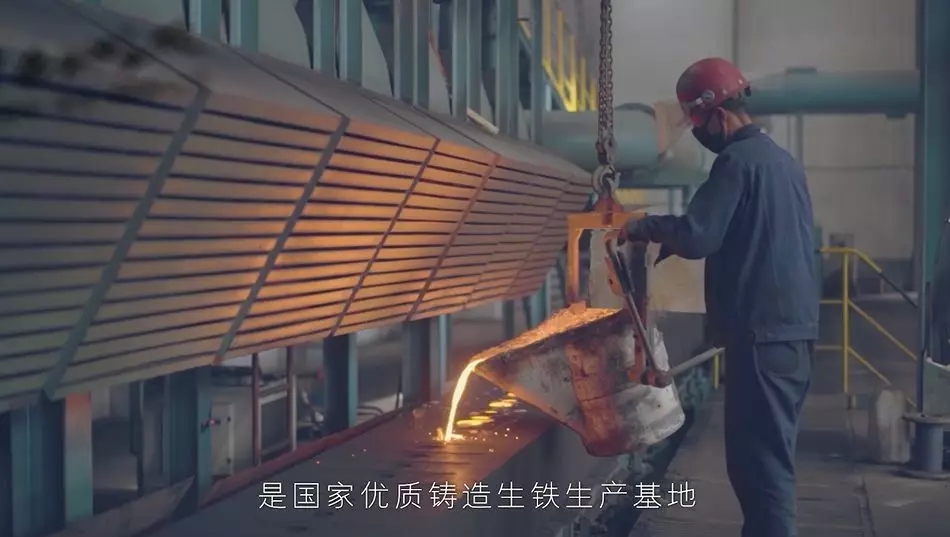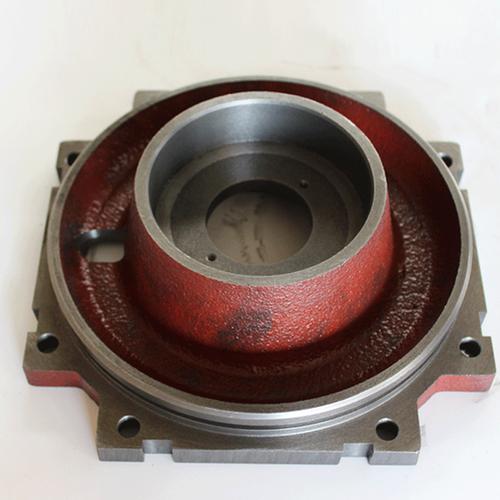
铸铁件作为装备制造业的基础零部件,广泛应用于汽车、工程机械、轨道交通和能源装备等领域。随着装备向轻量化、精密化和高可靠性方向发展,铸铁件的制造技术也在不断升级。铁液脱硫、铁液过滤以及薄壁高强度铸铁件制造技术,已成为现代铸造企业广泛采用的关键工艺。
一、铁液脱硫技术
硫是铸铁中的有害元素,会降低球化率、增加铸造缺陷并恶化力学性能。铁液脱硫主要通过以下途径实现:
- 包内脱硫:在浇包中加入脱硫剂(如碳化钙、氧化钙基材料),借助气体搅拌或机械搅拌使脱硫剂与铁液充分接触,将硫含量降至0.02%以下。
- 多孔塞吹氮/吹氩脱硫:通过包底透气砖向铁液吹入惰性气体,形成气泡群增大反应界面,配合碱性脱硫剂实现高效脱硫,脱硫率可达70%~90%。
- 镁基脱硫:采用喂线法或包内加入镁合金,利用镁与硫的强亲和力生成硫化镁上浮去除,尤其适用于球墨铸铁生产,可稳定控制硫含量并改善石墨球化效果。
合理选择脱硫工艺并控制脱硫后回硫(如使用低硫包衬和覆盖剂),是保证铸铁件质量稳定的重要环节。
二、铁液过滤技术
铁液中的夹杂物(氧化物、硫化物、炉渣颗粒等)是导致铸件气孔、夹渣、裂纹等缺陷的主要来源。过滤技术通过物理拦截和吸附作用净化铁液,广泛采用的方案包括:
- 泡沫陶瓷过滤片:以碳化硅或氧化铝为基体,具有三维网状结构,可有效捕获10μm以上的夹杂物,安放于浇注系统直浇道底部或横浇道中。
- 直孔蜂窝过滤片:适用于大流量浇注场合,过滤效率稳定,抗热冲击性能好。
- 纤维过滤网:成本较低,多用于中小型铸铁件的浇道过滤。
过滤器的选用需综合考虑铁液温度、浇注速度、铸件壁厚及夹杂物含量。合理布置过滤位置、避免过滤器破裂或堵塞,是保证过滤效果和浇注安全的关键。生产实践表明,采用过滤技术后,铸件夹渣缺陷率可显著下降,力学性能和加工性能同步改善。
三、薄壁高强度铸铁件制造技术
装备轻量化对铸铁件提出“更薄壁厚、更高强度”的要求。薄壁高强度铸铁件(壁厚3~5mm甚至更薄)的制造难点在于充型能力不足、冷却速度快、组织控制困难。主要技术措施包括:
- 高强度材质设计:通过蠕墨铸铁、高强度球墨铸铁(如QT600-3以上牌号)或 alloyed 灰铸铁,配合铜、锡、铬等合金化提高基体强度;采用低硫、低磷纯净铁液保证组织致密。
- 高流动性铁液控制:适当提高浇注温度(一般1420~1480℃)、优化碳当量(接近共晶成分),并采用孕育处理细化石墨、改善流动性,保证薄壁部位充型完整。
- 造型与冷却控制:采用高紧实度造型(如静压造型、消失模或金属型)提高尺寸精度;通过冷铁、局部保温或调节砂型导热性控制冷却速度,避免薄壁处出现白口或硬点。
- 浇注系统优化:采用大流量、低流速的浇注系统设计,结合计算机模拟(CAE)预测充型与凝固过程,减少冷隔、浇不足等缺陷。
薄壁高强度铸铁件已在汽车发动机缸体缸盖、排气歧管、变速器壳体及轻量化结构件中得到应用,实现了减重与性能提升的统一。
四、
铁液脱硫保证铁液纯净度,过滤技术进一步去除夹杂物,而薄壁高强度铸造技术则将材料潜力转化为轻量化结构。三者相互配合,构成现代铸铁件高质量制造的技术链条。企业应根据产品要求和生产条件,系统整合脱硫、过滤与薄壁铸造工艺,持续提升铸铁件的内在质量与市场竞争力。